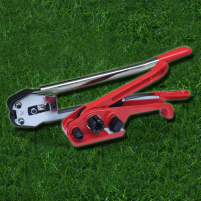
Cách Khắc Phục Máy Đóng Đai Bán Tự Động Hàn Không Dính

Máy đóng đai bán tự động hàn không dính, dây vừa siết xong đã bung? Đừng vội nghĩ máy bị hỏng nặng! Tình trạng này thường liên quan đến nhiệt hàn chưa phù hợp, dao nhiệt bám bẩn hoặc mòn, dây đai không đúng tiêu chuẩn hay lực siết đang cài đặt quá cao/thấp. Vậy đâu là nguyên nhân khiến mối hàn không chắc và cách xử lý từng lỗi như thế nào để máy hoạt động ổn định trở lại?
Cách Khắc Phục Máy Đóng Đai Bán Tự Động Hàn Không Dính

1. Nguyên lý hàn nhiệt trên máy đóng đai bán tự động

Để tìm ra nguyên nhân và xử lý triệt để sự cố hàn không dính, trước hết chúng ta cần hiểu rõ cơ chế dán nóng chảy của dòng máy đóng đai bán tự động dùng dây  PP:
- Chu trình siết đai: Sau khi người vận hành luồn dây qua thùng hàng và cắm vào khe nhận dây, bánh răng rút đai sẽ quay ngược chiều để siết căng dây quanh thùng.
- Chu trình gia nhiệt: Lưỡi dao nhiệt (thanh hàn gia nhiệt bằng dây điện trở) lập tức đẩy tiến vào vị trí nằm giữa hai lớp dây đai  PP. Nhiệt độ cao từ lưỡi dao sẽ làm chảy dẻo lớp bề mặt tiếp xúc của hai đầu dây đai trong khoảng thời gian cực ngắn.
- Chu trình ép và làm nguội: Lưỡi dao nhiệt rút lùi về nhanh chóng. Cụm dao ép (dao trượt và dao giữa) đẩy thẳng lên, nén chặt hai lớp  đang chảy dẻo áp sát vào nhau. Đồng thời, máy giữ lực nén trong khoảng thời gian làm nguội ngắn để  PP đông cứng, tạo thành mối hàn kiên cố trước khi dao cắt đứt dây.
Lỗi không dính mối hàn chủ yếu do dao nhiệt không đủ nóng, bám bẩn hoặc hỏng dây điện trở. Nếu một trong các mắt xích thuộc chu trình gia nhiệt hoặc làm nguội bị gián đoạn, mối dán sẽ lập tức bị bong tróc.

2. Nguyên nhân và cách sửa máy đóng đai hàn không dính

Dưới đây là 4 nhóm nguyên nhân kỹ thuật chính gây ra lỗi máy đóng đai bán tự động hàn không dính dây đai  PP và hướng dẫn xử lý chi tiết từ Siêu thị Hải Minh:
Nguyên nhân và cách sửa máy đóng đai hàn không dính

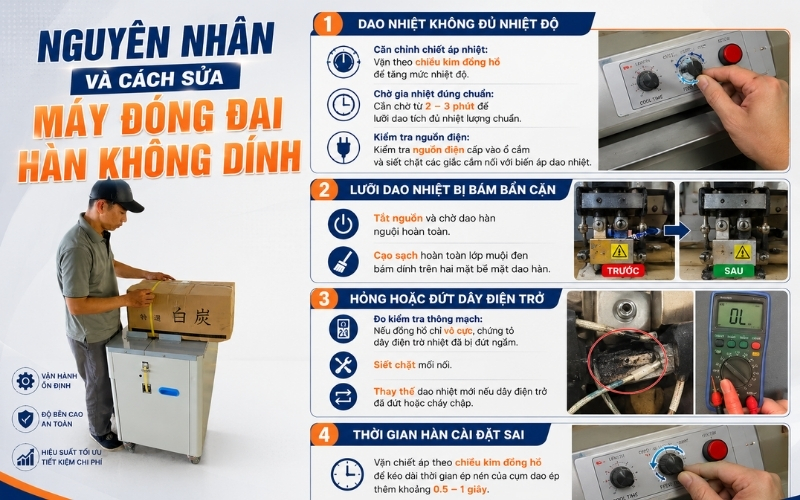
2.1. Dao nhiệt không đủ nhiệt độ

*** Nguyên nhân kỹ thuật:
- Chiết áp nhiệt độ cài quá thấp: Núm chỉnh nhiệt độ hàn trên bảng mạch (bo mạch control) bị vặn ở mức quá thấp, khiến nhiệt độ lưỡi dao không đạt điểm nóng chảy tiêu chuẩn của  PP (thường từ 160°C – 220°C tùy chất lượng dây).
- Nguồn điện cấp bị yếu: Điện áp sụt giảm vào các giờ cao điểm trong nhà xưởng hoặc dây dẫn nguồn cấp điện cho dao nhiệt bị rò rỉ, tiếp xúc kém.
- Chưa đủ thời gian gia nhiệt: Người vận hành thực hiện thao tác bấm dán quá nhanh ngay sau khi vừa bật nguồn, khi lưỡi dao chưa tích tụ đủ nhiệt độ làm việc.
*** Cách khắc phục:
- Căn chỉnh chiết áp nhiệt: Mở nắp hộp điện chứa bo mạch điều khiển. Sử dụng tô-vít nhỏ vặn chiết áp chỉnh nhiệt theo chiều kim đồng hồ để tăng mức nhiệt độ.
- Chờ gia nhiệt đúng chuẩn: Sau khi bật công tắc nguồn của máy, cần chờ từ 2 – 3 phút để lưỡi dao tích đủ nhiệt lượng chuẩn trước khi đút dây đóng đai thử.
- Kiểm tra nguồn điện: Dùng đồng hồ đo vạn năng (VOM) kiểm tra nguồn điện cấp vào ổ cắm và siết chặt các giắc cắm nối với biến áp dao nhiệt.

2.2. Lưỡi dao nhiệt bị bám bẩn cặn

*** Nguyên nhân kỹ thuật:
- Trong quá trình nóng chảy liên tục,  PP tái chế hoặc bụi bẩn trong môi trường xưởng bốc cháy và tích tụ thành một lớp muội  đen khô cứng phủ kín hai mặt lưỡi dao nhiệt.
- Lớp màng cặn bẩn này đóng vai trò như một chất cách nhiệt, ngăn cản nhiệt lượng từ dây điện trở bên trong truyền ra ngoài tiếp xúc với bề mặt dây đai  mới.
*** Cách khắc phục:
- Tắt nguồn và chờ nguội: Rút nguồn điện của máy để đảm bảo an toàn tuyệt đối, chờ dao hàn nguội hoàn toàn.
- Vệ sinh sạch mặt dao: Dùng giấy nhám mịn (độ nhám P400/P800) hoặc một thanh kim loại mỏng, dẹp nhẹ nhàng cạo sạch hoàn toàn lớp muội  đen bám dính trên hai mặt bề mặt dao hàn.
- Lưu ý: Không dùng vật quá sắc nhọn chém mạnh làm móp méo hoặc nứt gãy lưỡi dao nhiệt.

2.3. Hỏng hoặc đứt dây điện trở  

*** Nguyên nhân kỹ thuật:
- Dây điện trở nhiệt làm việc ở nhiệt độ cao liên tục bị oxy hóa dẫn đến bị đứt ngầm bên trong lõi lưỡi dao.
- Giắc cắm chân nguồn từ bo mạch ra dây điện trở bị lỏng, tuột mối hàn hoặc bị chập cháy đoản mạch khiến dòng điện không thể làm nóng dao.
*** Cách khắc phục:
- Đo kiểm tra thông mạch: Dùng đồng hồ VOM chuyển sang thang đo thang điện trở. Đo hai đầu dây dẫn của dao nhiệt. Nếu đồng hồ chỉ vô cực, chứng tỏ dây điện trở nhiệt đã bị đứt ngầm.
- Siết chặt mối nối: Kiểm tra chân giắc cắm trên mainboard, tiến hành siết chặt hoặc hàn lại chân giắc nếu bị rơ lỏng.
- Thay thế dao nhiệt mới: Nếu dây điện trở đã đứt hoặc cháy chập, cần tiến hành tháo bỏ lưỡi dao cũ và thay mới bằng bộ dao nhiệt chính hãng đúng thông số kỹ thuật của dòng máy.

2.4. Thời gian hàn cài đặt sai

*** Nguyên nhân kỹ thuật:
- Thời gian gia nhiệt ngắn hoặc thời gian giữ làm nguội cài đặt trên bo mạch quá ngắn.
- Sau khi dao nhiệt rút ra, cụm dao ép chưa kịp nén dính bề mặt  chảy dẻo thì cơ cấu máy đã vội vàng mở ngàm nhả dây, khiến mối dán bị kéo rách ra trước khi  PP kịp đông cứng.
*** Cách khắc phục:
- Điều chỉnh thời gian làm nguội: Tìm chiết áp thời gian dán/nguội trên bảng mạch điều khiển.
- Vặn chiết áp theo chiều kim đồng hồ để kéo dài thời gian ép nén của cụm dao ép thêm khoảng 0.5 – 1 giây. Điều này giúp mối hàn  có đủ thời gian tản nhiệt và kết dính cực kỳ chắc chắn.

3. Yếu tố ảnh hưởng chất lượng mối hàn máy đóng đai

Bên cạnh các nguyên nhân liên quan đến hệ thống nhiệt độ, các yếu tố về mặt cơ khí dưới đây cũng gián tiếp làm máy đóng đai không dính mối dán:

Yếu tố ảnh hưởng chất lượng mối hàn máy đóng đai

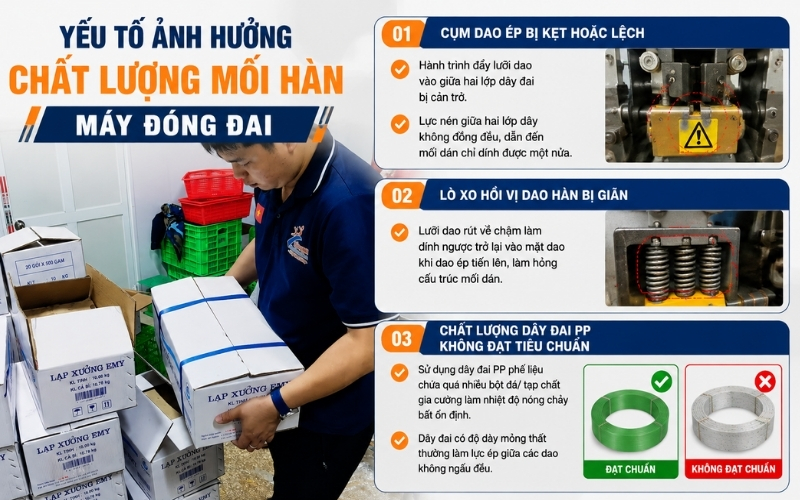
3.1. Cụm dao ép bị kẹt hoặc lệch

- Nếu cần gạt dao nhiệt bị kẹt do lâu ngày không tra dầu bôi trơn, hành trình đẩy lưỡi dao vào giữa hai lớp dây đai sẽ bị cản trở.
- Dao ép trượt bị mòn rãnh hoặc xoay lệch góc làm lực nén giữa hai lớp dây không đồng đều, dẫn đến mối dán chỉ dính được một nửa.

3.2. Lò xo hồi vị dao hàn bị giãn

- Lò xo kéo lưỡi dao rút về sau khi hoàn thành gia nhiệt bị yếu hoặc giãn. Lưỡi dao rút về chậm làm  dính ngược trở lại vào mặt dao khi dao ép tiến lên, làm hỏng cấu trúc mối dán.

3.3. Chất lượng dây đai  PP không đạt tiêu chuẩn

- Sử dụng loại dây đai  PP phế liệu chứa quá nhiều bột đá (CaCO_3) hoặc tạp chất gia cường làm nhiệt độ nóng chảy bất ổn định.
- Dây đai  có độ dầy mỏng thất thường làm lực ép giữa các dao không ngấu đều.

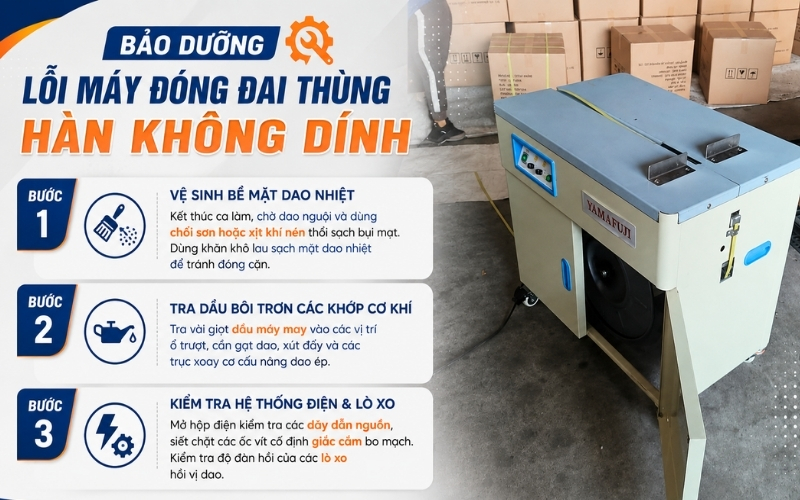
4. Bảo bưỡng lỗi máy đóng đai thùng hàn không dính

Bảo bưỡng lỗi máy đóng đai thùng hàn không dính
Để máy đóng đai bán tự động luôn vận hành ổn định, không gặp sự cố hàn không dính dây, các kỹ sư tại Siêu thị Hải Minh khuyên bạn nên thực hiện các công việc bảo dưỡng định kỳ sau:

Bước 1: Vệ sinh bề mặt dao nhiệt

Sau khi kết thúc ca làm việc, chờ dao nguội và dùng chổi sơn hoặc xịt khí nén thổi sạch bụi mạt . Dùng khăn khô lau sạch mặt dao nhiệt để tránh đóng cặn.

Bước 2: Tra dầu bôi trơn các khớp cơ khí

Tra vài giọt dầu máy may (dầu ISO VG32) vào các vị trí ổ trượt, cần gạt dao, xút đẩy và các trục xoay cơ cấu nâng dao ép.

Bước 3: Kiểm tra hệ thống điện & Lò xo

Mở hộp điện kiểm tra các dây dẫn nguồn, siết chặt các ốc vít cố định giắc cắm bo mạch. Kiểm tra độ đàn hồi của các lò xo hồi vị dao.
Máy đóng đai bán tự động hàn không dính thường có thể khắc phục nếu xác định đúng nguyên nhân. Hãy kiểm tra lần lượt nhiệt độ hàn, dao nhiệt, lực siết, chất lượng dây đai và nguồn điện trước khi nghĩ đến việc thay linh kiện. Không nên tự ý tăng nhiệt hoặc lực siết lên mức quá cao vì có thể khiến dây biến dạng, cháy hoặc làm mối hàn kém bền hơn. Điều chỉnh đúng thông số và vệ sinh, bảo dưỡng dao nhiệt định kỳ sẽ giúp mối hàn chắc chắn, máy vận hành ổn định và hạn chế lỗi lặp lại.
Để hạn chế tình trạng mối hàn không dính và các lỗi tương tự tái diễn, bên cạnh việc bảo dưỡng định kỳ, người vận hành cần thực hiện đúng các thao tác từ luồn dây, điều chỉnh lực siết đến cài đặt nhiệt độ hàn. Bạn có thể tham khảo thêm cách sử dụng máy đóng đai bán tự động chi tiết từ A-Z để nắm rõ quy trình vận hành và sử dụng máy đúng kỹ thuật.
Thông tin khác
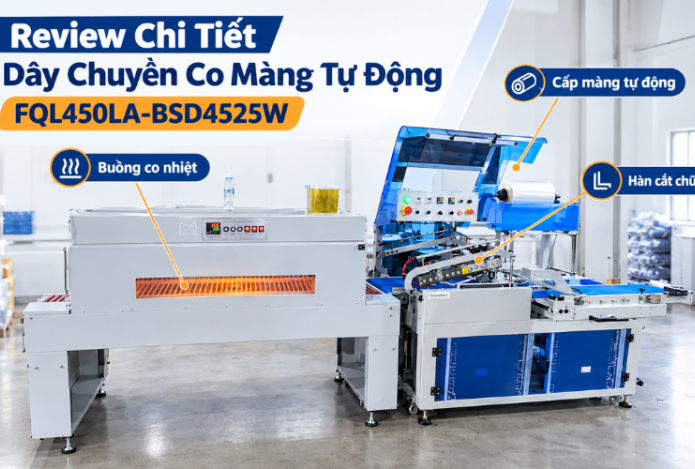
Review chi tiết dây chuyền co màng tự động FQL450LA-BSDA4525W
13/10/2026

Review dây chuyền co màng tự động FQL450LA-BSD4525W: đánh giá khả năng vận hành, năng suất thực tế, ưu nhược điểm và những lưu ý cần kiểm tra trước khi đầu tư.
Xem tiếp

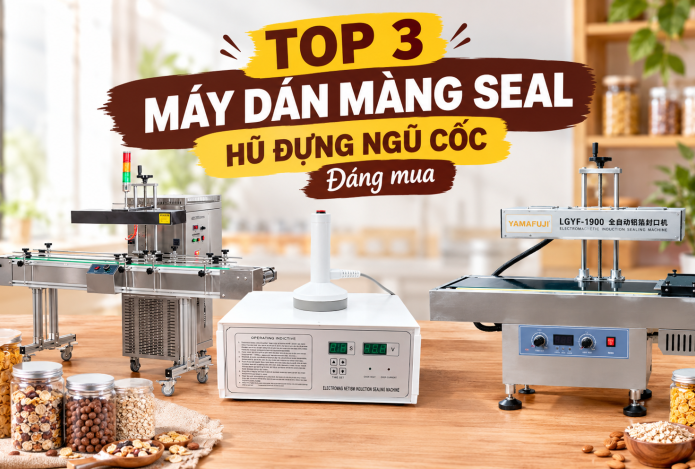
Top 3 máy dán màng seal hũ đựng ngũ cốc được ưa chuộng
13/10/2026

Khám phá top 3 máy dán màng seal hũ đựng ngũ cốc giúp niêm phong kín miệng hũ, hạn chế ẩm và bảo vệ chất lượng sản phẩm trong quá trình bảo quản.
Xem tiếp

Dấu hiệu máy hàn miệng túi cũ sắp hỏng cần tránh mua
13/10/2026

Nhận biết dấu hiệu máy hàn miệng túi cũ sắp hỏng qua đường hàn, khả năng gia nhiệt, tiếng ồn và tình trạng linh kiện, giúp tránh mua phải thiết bị xuống cấp, tốn kém chi phí sửa chữa.
Xem tiếp

Máy hàn miệng túi cũ giá bao nhiêu? Yếu tố quyết định giá
13/10/2026

Máy hàn miệng túi cũ giá bao nhiêu? Tìm hiểu mức giá tham khảo và các yếu tố quyết định giá bán như model, tình trạng máy, công suất, độ hao mòn và chế độ bảo hành.
Xem tiếp

Cách Test Máy Hàn Miệng Túi Cũ Trước Khi Xuống Tiền
13/10/2026

Hướng dẫn cách test máy hàn miệng túi cũ trước khi xuống tiền, từ kiểm tra thanh hàn, nhiệt độ, đường hàn đến khả năng vận hành, giúp hạn chế rủi ro và tránh tốn chi phí sửa chữa.
Xem tiếp

Cách cài đặt thời gian và công suất trên máy hàn màng seal
12/10/2026

Hướng dẫn cài đặt thời gian và công suất trên máy hàn màng seal phù hợp với từng loại màng, giúp mối hàn kín chắc, hạn chế lỗi bong hở khi sử dụng.
Xem tiếp

Địa chỉ mua hàngHỗ trợChat với chúng tôi qua Zalo