Máy co màng cổ chai, nhãn chai thường được sử dụng để co lớp màng seal niêm phong ở cổ chai hoặc màng nhãn bao quanh thân chai. Để màng ôm sát, không nhăn, lệch hay cháy, người vận hành cần đặt màng đúng vị trí và điều chỉnh nhiệt phù hợp. Dưới đây là các bước vận hành thực tế giúp xưởng đóng chai kiểm soát chất lượng thành phẩm tốt hơn.

1. Chuẩn bị chai và màng co trước khi vận hành
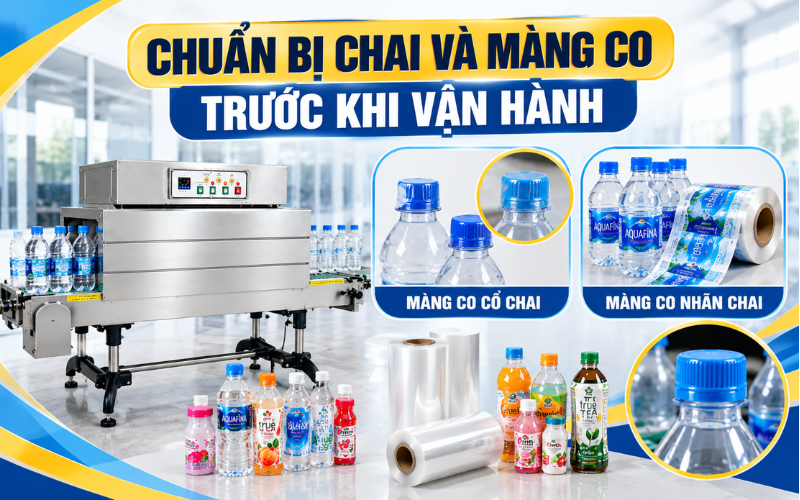
Trước khi bật máy, cần xác định rõ loại màng đang sử dụng và vị trí cần co. Màng seal cổ chai và màng nhãn thân chai có kích thước, cách bố trí và yêu cầu co khác nhau nên cần chọn thông số phù hợp.
Kiểm tra màng và vị trí lồng màng
Màng co cổ chai: Lồng màng vào đúng vị trí cần niêm phong, thường ở phần nắp và cổ chai. Kiểm tra màng có phủ đúng khu vực yêu cầu hay không.
Màng co nhãn chai: Đặt ống màng bao quanh thân chai, căn thẳng theo chiều cao và đảm bảo mép nhãn không bị xoắn hoặc lệch.
Nếu màng đặt lệch ngay từ đầu, khi gặp nhiệt rất dễ co lệch theo, tạo nếp nhăn hoặc khiến phần nhãn không cân đối. Với chai có hình dạng đặc biệt, nên thử trên một vài chai trước khi chạy số lượng lớn.
Kiểm tra máy trước khi bật
Kiểm tra nguồn điện, bộ phận gia nhiệt, băng tải và các nút điều khiển. Nếu dùng máy có băng tải, cần đảm bảo chai đứng vững, không nghiêng đổ khi di chuyển qua vùng gia nhiệt.
Ngoài ra, nên kiểm tra thông số nhiệt độ và tốc độ băng tải theo hướng dẫn của nhà sản xuất. Không nên mặc định một mức nhiệt dùng được cho mọi loại màng, vì kết quả còn phụ thuộc vào vật liệu, độ dày màng và hình dáng chai.
2. Hướng dẫn dùng máy co màng cổ chai, nhãn chai theo từng bước
Sau khi chuẩn bị xong, có thể vận hành máy co màng chai theo trình tự dưới đây. Với máy co bằng buồng nhiệt hoặc hệ thống có băng tải, cần tuân thủ hướng dẫn riêng của từng model.
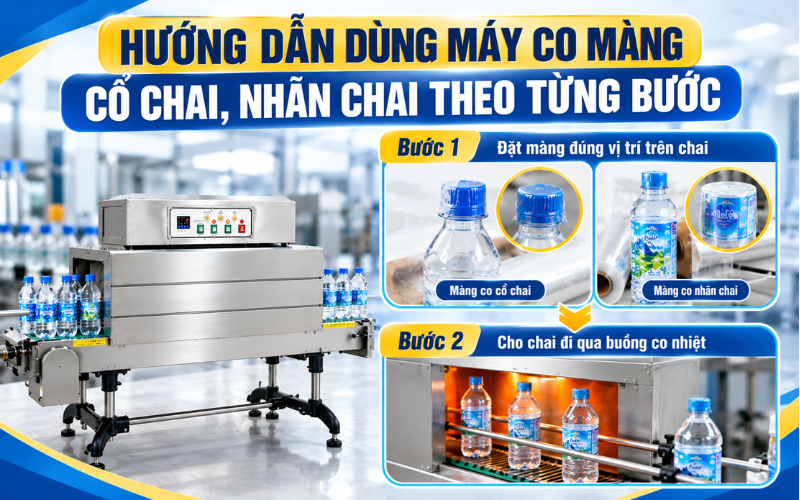
Bước 1: Đặt màng có đúng vị trí trên chai
Với màng co cổ chai, lồng màng sao cho phần màng phủ đúng khu vực nắp và cổ chai theo thiết kế. Nếu dùng để niêm phong, màng cần bao phủ đúng phần tiếp giáp giữa nắp và cổ để khi mở nắp, dấu niêm phong thể hiện rõ.
Với màng co nhãn chai, căn chỉnh màng theo chiều cao vùng cần dán nhãn. Kiểm tra mặt trước, mặt sau và chiều của hình in trước khi chuyển sang công đoạn gia nhiệt.
Bước 2: Cho chai đi qua buồng co nhiệt
Sau khi đặt màng đúng vị trí, đưa chai lên băng tải và để máy vận chuyển qua vùng gia nhiệt.
Trong quá trình này, cần chú ý:
- Đặt chai đứng vững, không nghiêng hoặc va chạm với chai bên cạnh.
- Giữ khoảng cách giữa các chai theo khả năng vận hành của băng tải và yêu cầu của thiết bị.
- Quan sát màng trong lúc co, đặc biệt ở phần cổ chai, vai chai hoặc các vị trí có đường cong.
- Không đưa tay vào buồng nhiệt để chỉnh màng khi máy đang chạy.
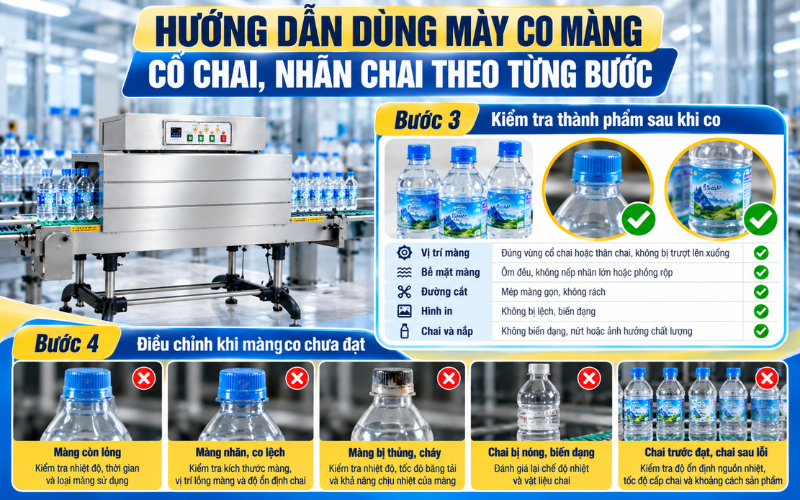
Bước 3: Kiểm tra thành phẩm sau khi co
Khi chai ra khỏi buồng nhiệt, kiểm tra chất lượng màng trước khi chuyển sang công đoạn đóng gói tiếp theo.
Hạng mục | Tiêu chuẩn cần kiểm tra |
Vị trí màng | Đúng vùng cổ chai hoặc thân chai, không bị trượt lên xuống |
Bề mặt màng | Ôm tương đối đều, không có nếp nhăn lớn hoặc phồng rộp bất thường |
Đường cắt | Mép màng gọn, không rách hoặc bị kéo giãn quá mức |
Hình in | Không bị lệch, biến dạng quá mức so với yêu cầu |
Chai và nắp | Không biến dạng, nứt hoặc ảnh hưởng đến chất lượng sản phẩm |
Bước 4: Điều chỉnh khi màng co chưa đạt
Nếu thành phẩm chưa đạt, nên xác định lỗi cụ thể trước khi thay đổi thông số.
- Màng còn lỏng: Kiểm tra khả năng tương thích của màng, nhiệt độ thực tế và thời gian tiếp xúc nhiệt.
- Màng nhăn hoặc co lệch: Kiểm tra kích thước màng, vị trí lồng màng, độ ổn định của chai và sự phân bố nhiệt.
- Màng bị thủng, cháy hoặc biến dạng: Kiểm tra nhiệt độ, tốc độ băng tải và khả năng chịu nhiệt của màng.
- Chai bị nóng hoặc biến dạng: Dừng thử nghiệm nếu có dấu hiệu ảnh hưởng đến chai; đánh giá lại chế độ nhiệt và khả năng chịu nhiệt của vật liệu chai.
- Chai trước đạt, chai sau lỗi: Kiểm tra độ ổn định của nguồn nhiệt, tốc độ cấp chai và khoảng cách giữa các sản phẩm.
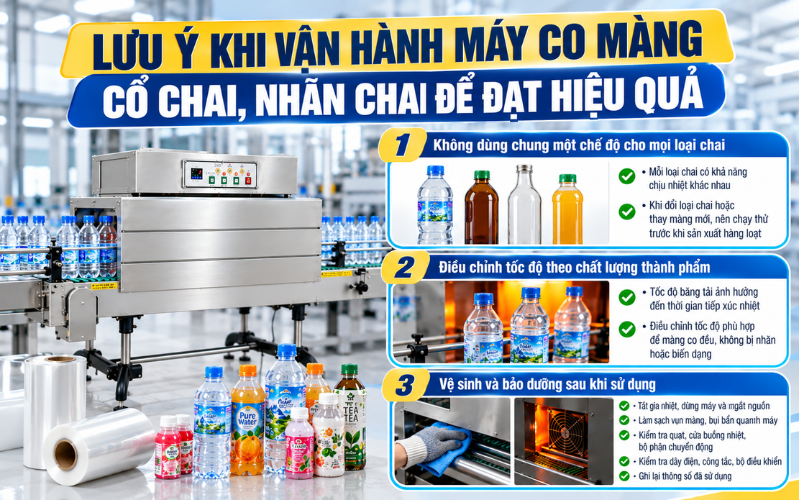
3. Lưu ý khi vận hành máy co màng cổ chai, nhãn chai để đạt hiệu quả
a. Không dùng chung một chế độ cho mọi loại chai
Chai nhựa PET, chai thủy tinh và chai có thành mỏng có khả năng chịu nhiệt khác nhau. Ngay cả khi sử dụng cùng loại màng, hình dáng chai và vị trí bọc khác nhau cũng có thể làm thay đổi kết quả co.
Vì vậy, khi đổi loại chai hoặc thay cuộn màng mới, nên chạy thử để xác nhận chất lượng trước khi sản xuất hàng loạt. Không nên lấy thông số đang dùng cho nhãn thân chai áp dụng nguyên trạng cho màng niêm phong cổ chai.
b. Điều chỉnh tốc độ theo chất lượng thành phẩm
Tốc độ băng tải ảnh hưởng đến thời gian chai tiếp xúc với nhiệt. Nếu chai đi qua quá nhanh, màng có thể chưa co đủ nếu tiếp xúc nhiệt quá lâu, màng có thể biến dạng và chai nhạy nhiệt có nguy cơ bị ảnh hưởng.
c. Vệ sinh và bảo dưỡng sau khi sử dụng
Sau ca làm việc, cần tắt gia nhiệt, dừng máy và thực hiện quy trình ngắt nguồn theo hướng dẫn của nhà sản xuất. Chỉ vệ sinh khi các bộ phận đã nguội đến mức an toàn.
- Làm sạch vụn màng và bụi bẩn quanh băng tải, đường dẫn màng.
- Kiểm tra quạt, cửa buồng nhiệt và các bộ phận chuyển động.
- Kiểm tra dây điện, công tắc và bộ điều khiển khi phát hiện dấu hiệu bất thường.
- Ghi lại nhiệt độ, tốc độ băng tải và loại màng đã sử dụng cho từng quy cách chai để thuận tiện khi vận hành lại.
Nếu máy có bộ phận lồng màng tự động, cần vệ sinh và kiểm tra thêm dao cắt, con lăn kéo màng, cảm biến và cơ cấu cấp chai theo lịch bảo dưỡng của thiết bị.
Để vận hành máy co màng cổ chai, nhãn chai hiệu quả, cần chọn đúng loại màng, lồng màng đúng vị trí, cài đặt nhiệt độ và tốc độ băng tải phù hợp rồi kiểm tra thành phẩm qua từng lần chạy thử. Khi màng bị nhăn, lỏng hoặc biến dạng, nên kiểm tra nguyên nhân trước khi điều chỉnh thông số