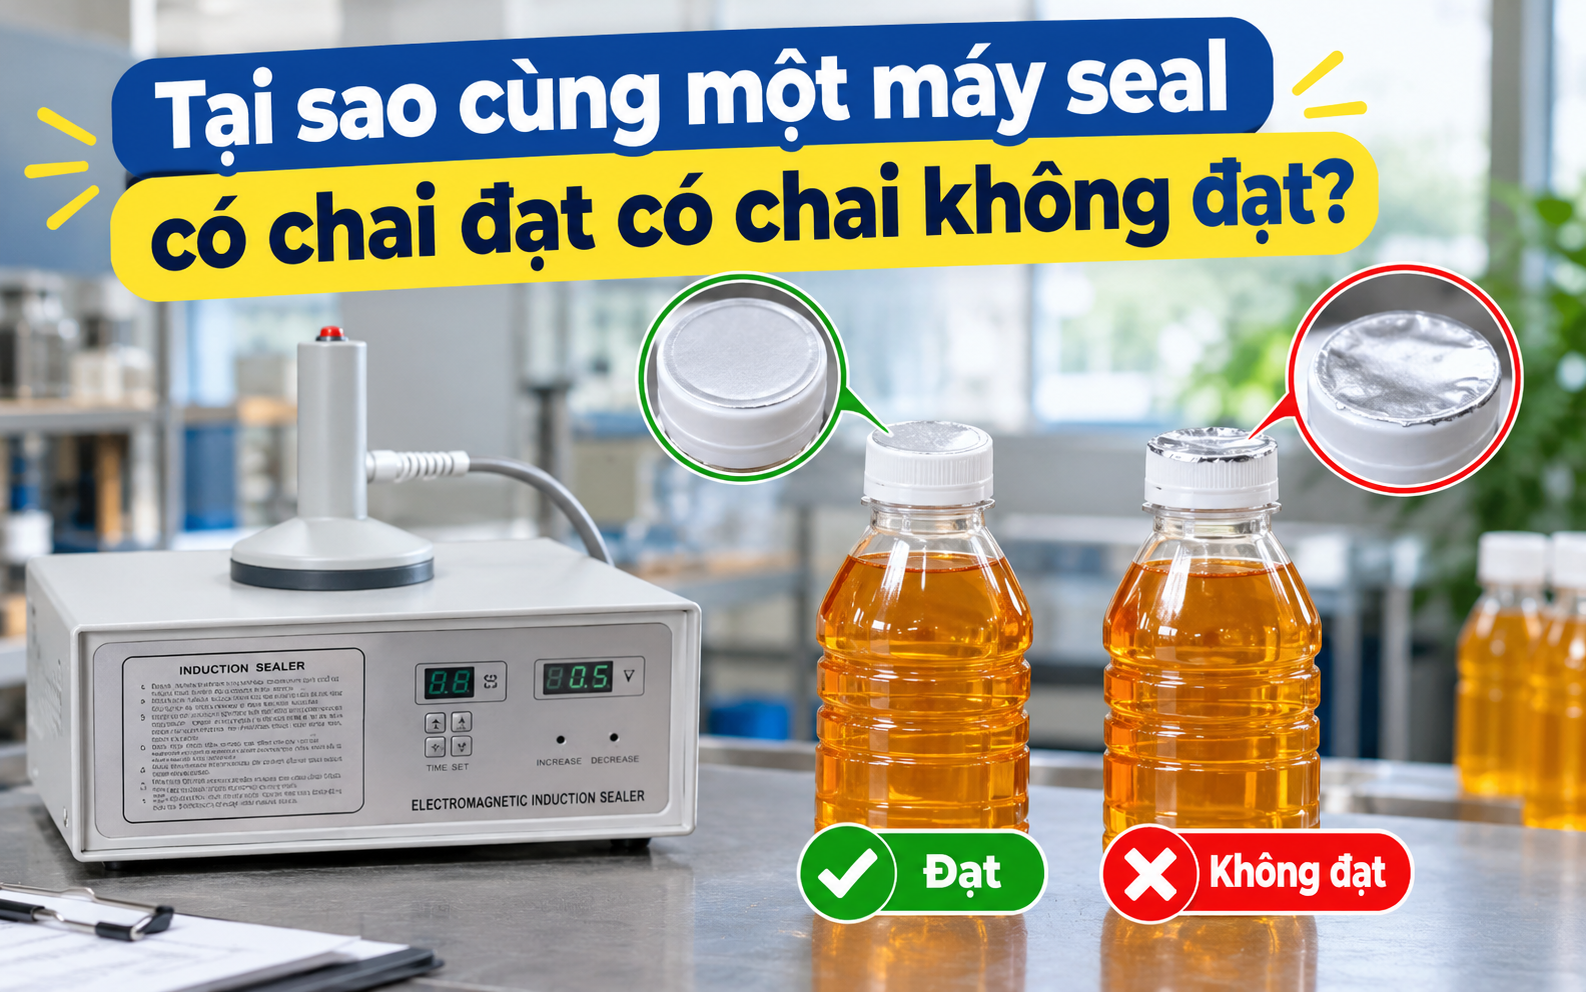
Cùng sử dụng một máy dán màng seal với thông số cài đặt giống nhau nhưng có chai dán kín, có chai lại bị hở mép hoặc màng bong không đều. Tình trạng này không chỉ làm tăng tỷ lệ sản phẩm lỗi mà còn khiến quá trình đóng gói mất thêm thời gian kiểm tra, xử lý. Vậy nguyên nhân do đâu và làm thế nào để khắc phục? Trước khi điều chỉnh công suất máy, bạn cần kiểm tra chất liệu chai, cấu tạo miệng chai, độ tương thích của màng seal và điều kiện vận hành để xác định chính xác yếu tố gây ra sự khác biệt.1. Vì sao cùng một máy seal có chai đạt có chai không đạt?
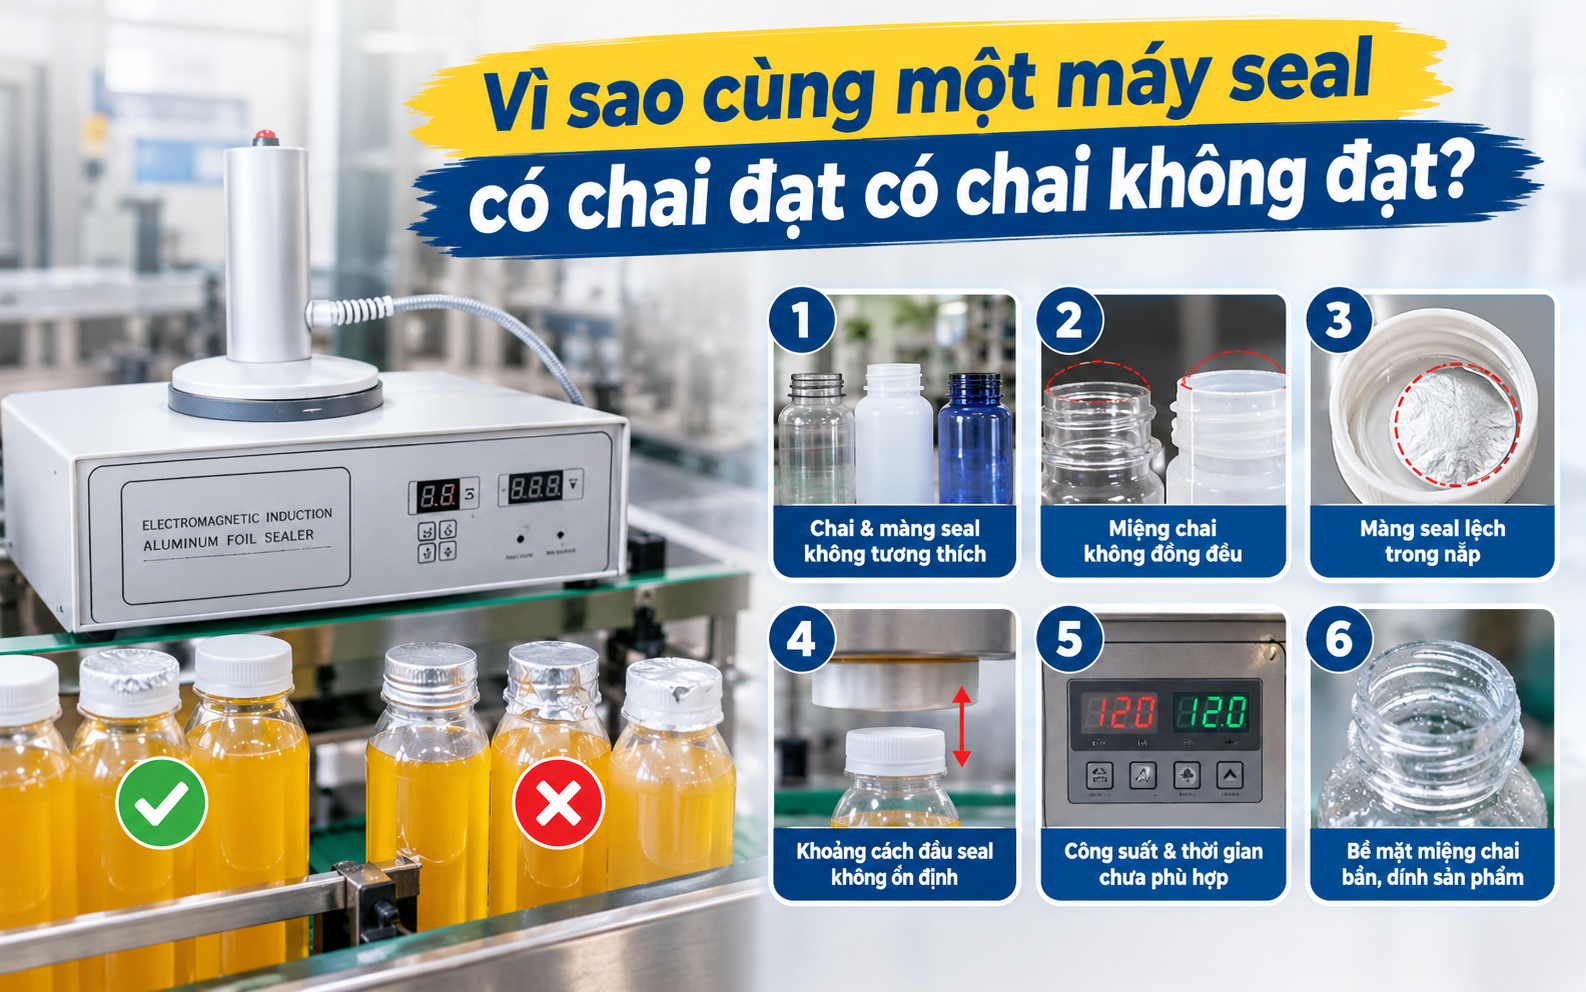
Ngay cả khi máy hoạt động bình thường, chất lượng seal vẫn có thể không đồng đều nếu các chai không có điều kiện tiếp xúc và truyền nhiệt giống nhau. Dưới đây là những yếu tố cần kiểm tra khi gặp tình trạng này.1.1. Chất liệu chai không phù hợp với màng seal
Không phải loại màng seal nào cũng sử dụng được cho mọi chất liệu chai. Chai PET, PE hoặc PP có đặc tính bề mặt khác nhau, trong khi lớp tiếp xúc của màng cần tương thích với vật liệu bao bì để tạo liên kết kín.
Nếu sử dụng màng không phù hợp, một số chai có thể đạt yêu cầu khi điều kiện tiếp xúc thuận lợi, nhưng những chai khác lại dễ bị bong hoặc hở mép. Trường hợp chai cùng chất liệu nhưng đến từ các lô khác nhau, sự khác biệt về bề mặt hoặc cấu tạo cũng cần được kiểm tra.
Cách xử lý: Xác nhận loại màng phù hợp với vật liệu chai, đồng thời kiểm tra thông tin từ nhà cung cấp. Khi thay đổi lô chai hoặc màng seal, nên thử nghiệm trên mẫu thực tế trước khi đưa vào sản xuất hàng loạt.1.2. Màng seal đặt lệch hoặc không ổn định trong nắp
Ngay cả khi sử dụng đúng loại màng, cách đặt màng bên trong nắp cũng ảnh hưởng đến kết quả. Màng bị cong, lệch tâm hoặc không nằm đúng vị trí có thể khiến một phần bề mặt không tiếp xúc tốt với miệng chai.
Tình trạng này dễ xuất hiện khi thao tác đặt màng không đồng nhất, nắp giữ màng không chắc hoặc cấu tạo bên trong nắp giữa các lô có sự khác biệt. Khi đó, máy vẫn chạy theo cùng một chương trình nhưng chất lượng seal giữa các chai có thể khác nhau.
Cách xử lý: Kiểm tra vị trí màng trong nắp trước khi đóng chai, đồng thời quan sát xem màng có bị xê dịch trong quá trình vận chuyển trên băng tải hay không. Nếu lỗi xuất hiện ngẫu nhiên, nên kiểm tra nhiều mẫu liên tiếp để xác định mức độ ổn định.1.3. Khoảng cách giữa đầu seal và chai không ổn định
Với máy dán màng seal nhôm cảm ứng điện từ, khoảng cách và vị trí tương đối giữa đầu seal với nắp chai có ảnh hưởng đến quá trình truyền năng lượng. Nếu chai đặt lệch tâm, chiều cao chai thay đổi hoặc băng tải khiến chai di chuyển không ổn định, mức năng lượng nhận được có thể khác nhau.
Điều này đặc biệt đáng chú ý ở các dây chuyền tự động, nơi chai liên tục đi qua đầu seal. Một số chai đi đúng vị trí có thể đạt yêu cầu, trong khi những chai bị lệch hoặc có chiều cao khác biệt lại cho kết quả không đồng đều.
Cách xử lý: Kiểm tra vị trí chai, độ ổn định của băng tải và khoảng cách đầu seal theo hướng dẫn của nhà sản xuất. Không nên tự ý hạ thấp đầu seal hoặc thay đổi khoảng cách khi chưa xác định giới hạn vận hành phù hợp.1.4. Công suất và thời gian seal chưa phù hợp
Công suất, thời gian tác động và tốc độ băng tải cần được thiết lập phù hợp với loại chai, nắp và màng đang sử dụng. Nếu năng lượng truyền đến màng không đủ, lớp liên kết có thể hình thành không hoàn chỉnh. Ngược lại, năng lượng quá cao có thể làm màng biến dạng, cháy hoặc ảnh hưởng đến bao bì.
Một nguyên nhân khác là thông số được thiết lập dựa trên một mẫu chai nhưng chưa phù hợp với toàn bộ lô sản xuất. Khi kích thước hoặc cấu tạo bao bì có sai lệch, những chai nằm ở giới hạn dung sai có thể không đạt dù máy vẫn hoạt động theo cài đặt ban đầu.
Cách xử lý: Kiểm tra lại thông số theo khuyến nghị của nhà sản xuất máy và vật liệu seal. Khi cần điều chỉnh, nên thay đổi từng yếu tố trên một nhóm mẫu nhỏ, ghi nhận kết quả rồi mới áp dụng cho dây chuyền.1.5. Bề mặt miệng chai bị bẩn hoặc dính sản phẩm
Bụi, nước, dầu hoặc cặn sản phẩm còn bám trên miệng chai có thể cản trở sự tiếp xúc giữa lớp seal và bề mặt bao bì. Với các dây chuyền chiết rót, tình trạng dung dịch tràn lên miệng chai đôi khi xảy ra ở một số sản phẩm nhưng không xuất hiện ở những chai khác.
Do đó, dù chai có cùng kích thước và sử dụng cùng loại màng, chất lượng seal vẫn có thể khác nhau do điều kiện bề mặt trước khi đóng nắp không giống nhau.
Cách xử lý: Kiểm tra miệng chai ngay sau công đoạn chiết rót, làm sạch và để khô theo yêu cầu của quy trình. Đồng thời, rà soát lượng chiết rót và cách vận chuyển chai để hạn chế sản phẩm tràn lên vùng cần seal.1.6. Cấu tạo và kích thước miệng chai không đồng đều
Miệng chai là vị trí tiếp xúc trực tiếp với màng seal nên chỉ cần có sai lệch nhỏ về đường kính, độ phẳng hoặc hình dạng cũng có thể ảnh hưởng đến kết quả.
Chẳng hạn, một số chai có miệng phẳng, màng tiếp xúc đều nên dễ tạo lớp seal kín. Trong khi đó, chai bị méo nhẹ, có gờ nhựa hoặc miệng chai nghiêng có thể khiến màng không tiếp xúc đồng đều trên toàn bộ bề mặt.
Ngoài ra, nếu đường kính miệng chai không phù hợp với kích thước màng, phần màng có thể không phủ kín vùng cần dán hoặc bị lệch khi đóng nắp.
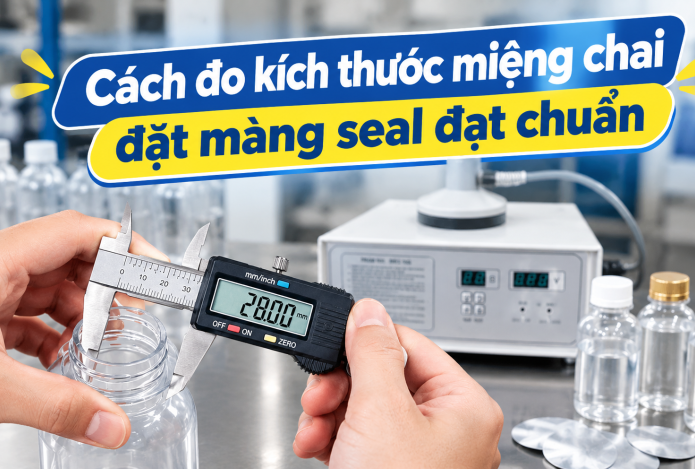
Cách xử lý: So sánh kích thước và độ phẳng miệng chai giữa mẫu đạt và mẫu lỗi. Nếu lỗi tập trung ở một lô chai, cần kiểm tra chất lượng chai đầu vào trước khi điều chỉnh máy.>>Có thể bạn quan tâm: Cách đo kích thước miệng chai đặt màng seal đạt chuẩn
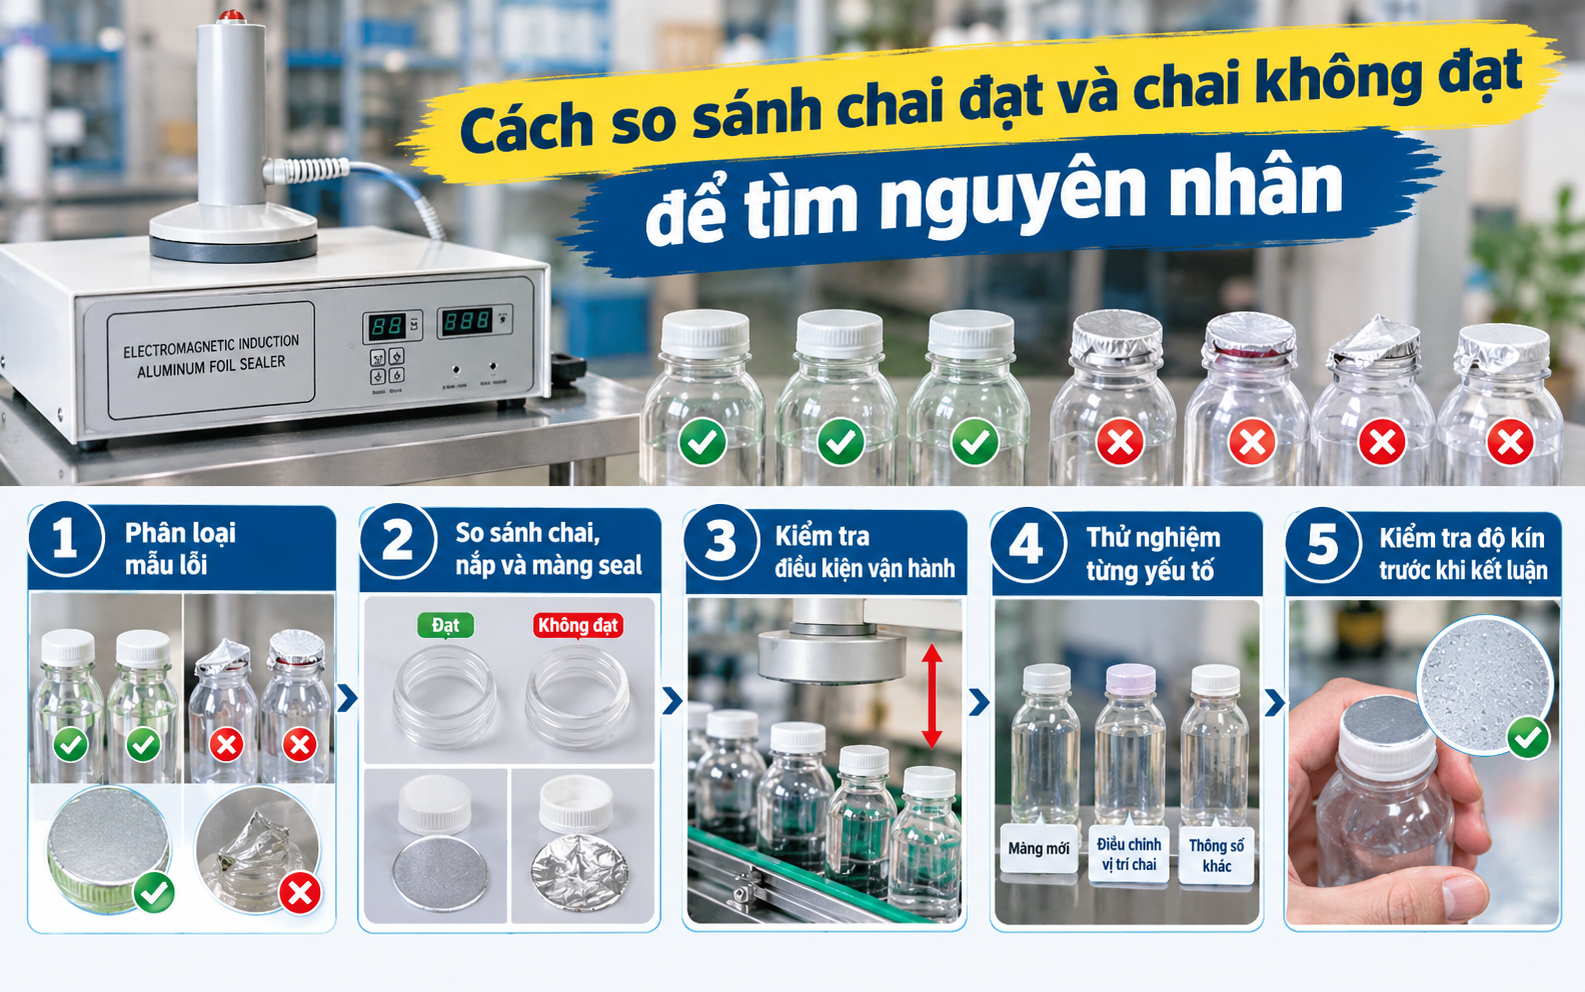
2. Cách so sánh chai đạt và chai không đạt để tìm nguyên nhân
Thay vì điều chỉnh máy ngay khi phát hiện chai lỗi, bạn nên giữ lại mẫu đạt và mẫu không đạt để đối chiếu. Cách làm này giúp xác định yếu tố khác biệt rõ ràng hơn, đặc biệt khi lỗi chỉ xuất hiện ở một tỷ lệ nhỏ trong lô sản xuất.Bước 1: Phân loại mẫu theo biểu hiện lỗi
Tách riêng các chai đạt và chai không đạt, ghi nhận lỗi như màng không bám, bong mép, hở một phần hoặc biến dạng. Quan sát vị trí lỗi trên từng chai để xem chúng có tập trung ở cùng một khu vực hay không.Bước 2: So sánh chai, nắp và màng seal
Đo đường kính miệng chai, kiểm tra độ phẳng và quan sát tình trạng bề mặt. Tiếp theo, kiểm tra vị trí màng trong nắp, kích thước màng và loại vật liệu tiếp xúc. Nếu chai lỗi tập trung ở một lô cụ thể, cần ưu tiên kiểm tra lô đó.Bước 3: Kiểm tra điều kiện vận hành
Đối chiếu vị trí chai khi đi qua đầu seal, khoảng cách làm việc, tốc độ băng tải và thông số cài đặt. Với máy cảm ứng, cần đảm bảo chai được đặt đúng vị trí và đầu seal hoạt động trong điều kiện được nhà sản xuất khuyến nghị.Bước 4: Thử nghiệm từng yếu tố
Chọn một nhóm chai có cùng quy cách và thay đổi từng yếu tố cần kiểm tra, chẳng hạn thay lô màng, điều chỉnh vị trí chai hoặc thay đổi thông số trong phạm vi cho phép. Giữ nguyên các điều kiện còn lại để dễ nhận biết yếu tố nào làm kết quả thay đổi.Bước 5: Kiểm tra độ kín trước khi kết luận
Không nên chỉ nhìn bằng mắt để đánh giá chất lượng seal. Tùy yêu cầu sản phẩm, có thể áp dụng phương pháp kiểm tra độ kín hoặc độ bám phù hợp với bao bì và tiêu chuẩn của cơ sở. Ghi lại kết quả của từng nhóm mẫu để xác nhận nguyên nhân trước khi thay đổi quy trình sản xuất.3. Bí quyết duy trì chất lượng seal đồng đều khi sản xuất hàng loạt
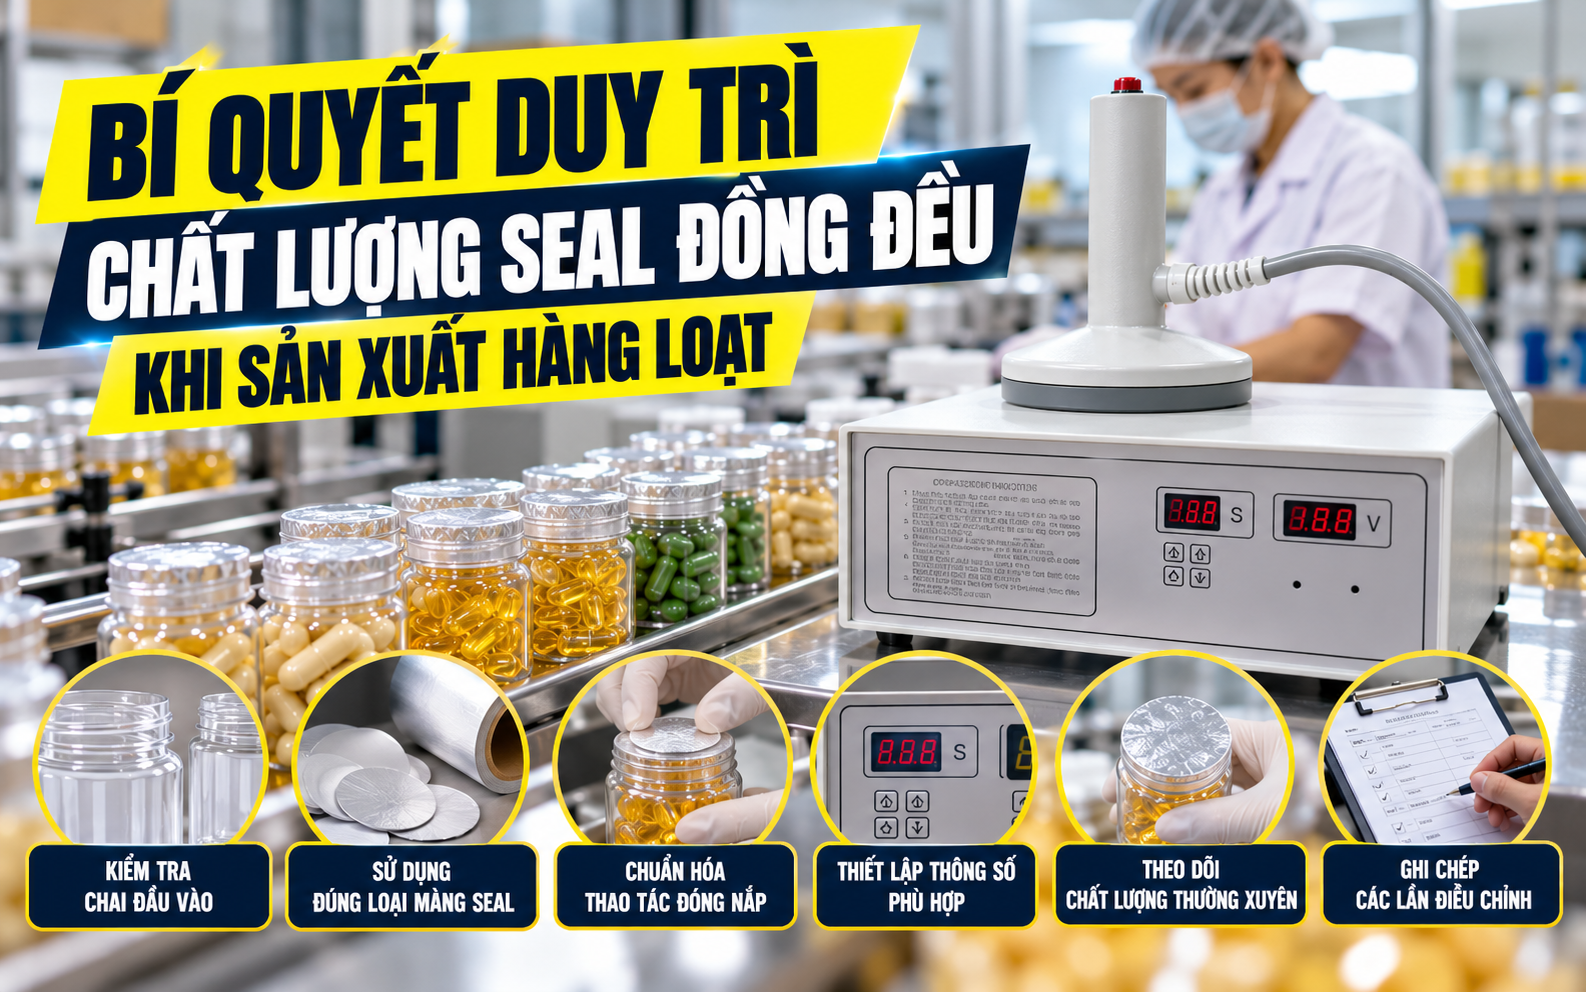
Sau khi tìm được nguyên nhân, việc quan trọng tiếp theo là kiểm soát các yếu tố đầu vào và điều kiện vận hành để lỗi không lặp lại. Một số biện pháp dưới đây có thể áp dụng ngay trong quy trình đóng gói.- Kiểm tra chất lượng chai đầu vào: Đảm bảo đường kính, độ phẳng và cấu tạo miệng chai nằm trong giới hạn cho phép. Nếu phát hiện sai lệch theo lô, cần phân loại trước khi đưa vào dây chuyền.
- Sử dụng đúng loại màng seal: Đối chiếu vật liệu chai, lớp tiếp xúc của màng và yêu cầu đóng gói. Không nên thay thế màng khác loại chỉ vì có cùng kích thước.
- Chuẩn hóa thao tác đóng nắp: Đảm bảo màng được đặt đúng vị trí, nắp đóng ổn định và miệng chai sạch trước khi seal.
- Thiết lập thông số riêng cho từng quy cách: Khi thay đổi loại chai, nắp hoặc màng, cần kiểm tra lại điều kiện vận hành thay vì mặc định thông số cũ luôn phù hợp.
- Theo dõi chất lượng trong quá trình chạy máy: Kiểm tra mẫu ở đầu ca, sau khi thay vật liệu và theo tần suất phù hợp với sản lượng. Khi tỷ lệ lỗi tăng, nên dừng kiểm tra để xác định nguyên nhân thay vì tiếp tục sản xuất.
- Ghi chép các lần điều chỉnh: Lưu lại loại chai, mã màng, thông số vận hành và kết quả kiểm tra để dễ truy tìm nguyên nhân nếu lỗi tái diễn.

Tóm lại, cùng một máy seal nhưng chai đạt có chai không đạt không nhất thiết là do máy yếu hoặc hỏng. Sự khác biệt có thể bắt nguồn từ vật liệu, cấu tạo bao bì, vị trí chai hoặc điều kiện vận hành. So sánh mẫu đạt với mẫu lỗi, kiểm tra từng yếu tố và chuẩn hóa quy trình là cách hiệu quả để giảm tỷ lệ sản phẩm lỗi, duy trì chất lượng đóng gói ổn định khi sản xuất hàng loạt.