Máy rút màng co có nhiệt độ quá thấp sẽ khiến màng co không hết, còn nhiệt quá cao dễ làm màng nhăn, thủng hoặc ảnh hưởng đến sản phẩm bên trong. Vì vậy, cách chỉnh nhiệt độ máy rút màng co cần dựa vào từng loại màng, độ dày và kích thước sản phẩm thay vì dùng một mức nhiệt cố định. Xem ngay nội dung dưới đây để điều chỉnh nhiệt độ phù hợp với từng loại màng.

Trước khi chỉnh máy, cần xác định chính xác loại màng đang sử dụng. POF, PVC và PE có khả năng co nhiệt khác nhau nên không thể dùng chung một mức nhiệt.
POF thường được dùng để đóng gói hộp bánh, mỹ phẩm, sách vở, văn phòng phẩm và hàng tiêu dùng nhờ độ trong cao và khả năng co tốt.
Với máy rút màng co POF, có thể bắt đầu thử trong khoảng 130 - 160°C đối với nhiều loại màng thông dụng. Một số loại POF yêu cầu đến khoảng 180°C, đặc biệt khi độ dày màng và tốc độ dây chuyền tăng.
Ví dụ, nếu đang sử dụng POF 15 micron, không nên mặc định phải cài 180°C. Có thể bắt đầu ở vùng thấp hơn, chạy thử rồi quan sát độ co. Với màng 19 - 30 micron, có thể cần nhiệt cao hơn và tốc độ băng tải chậm hơn để màng nhận đủ nhiệt.

PVC thường cần mức nhiệt thấp hơn PE. Một số tài liệu kỹ thuật đưa ra vùng co khoảng 100 - 130°C, trong khi một số hệ thống máy có thể vận hành ở vùng cao hơn tùy loại màng và thiết kế buồng co.
Khi chỉnh PVC, nên bắt đầu ở mức thấp rồi tăng dần. Nếu màng co quá nhanh, xuất hiện nếp nhăn hoặc biến dạng, hãy giảm nhiệt và kiểm tra tốc độ băng tải.
Không nên lấy mức nhiệt dùng cho PE để áp dụng cho PVC. Màng PVC nhận nhiệt quá lâu có thể nhanh chóng xuất hiện lỗi bề mặt.
PE thường được dùng để đóng lốc chai, lốc lon, kiện hàng hoặc những sản phẩm cần lớp màng chắc hơn. So với POF mỏng, PE thường cần nhiều năng lượng nhiệt hơn để đạt độ co mong muốn.
Nhiều dòng máy nên điều chỉnh nhiệt độ ở khoảng 150 - 180°C, nhưng mức thực tế còn phụ thuộc vào loại PE, độ dày màng, kích thước sản phẩm và tốc độ chạy.
Nếu PE vẫn chưa co sau khi đã tăng nhiệt, đừng tiếp tục tăng nhiệt một cách máy móc. Hãy kiểm tra tốc độ băng tải và công suất buồng co. Với màng dày hoặc sản phẩm lớn, máy có công suất nhiệt thấp sẽ khó đạt hiệu quả dù nhiệt độ cài đặt trên bảng điều khiển đã cao.
Màng nhăn có thể xuất phát từ nhiều nguyên nhân, không chỉ do nhiệt độ thấp. Màng có thể bị nhăn khi nhiệt phân bố không đều, sản phẩm đi qua buồng co quá nhanh hoặc lớp màng ban đầu được bọc không đúng cách.
Nếu nhiệt quá thấp, có thể tăng nhiệt nhẹ. Nếu nhiệt đã cao nhưng màng vẫn nhăn, nên kiểm tra tốc độ băng tải và luồng khí nóng trước khi tiếp tục tăng nhiệt.
Với sản phẩm có nhiều góc cạnh hoặc hình dạng không đều, cần thử nhiều vị trí và tốc độ khác nhau để tìm ra cách co phù hợp.

Màng cháy hoặc thủng thường liên quan đến việc nhiệt nhận vào quá lớn tại một vị trí. Trường hợp này nên giảm nhiệt và kiểm tra lại tốc độ băng tải.
Nếu màng POF mỏng bị thủng tại một góc cố định, cần xem xét cả vị trí sản phẩm, cạnh sắc và hướng luồng khí nóng. Không phải lỗi nào cũng xuất phát từ bộ điều khiển nhiệt độ.
Một nguyên tắc dễ áp dụng là mỗi lần chỉ thay đổi một thông số. Nếu vừa tăng nhiệt, vừa giảm tốc độ và thay đổi quạt cùng lúc, rất khó xác định yếu tố nào thực sự giúp cải thiện thành phẩm.

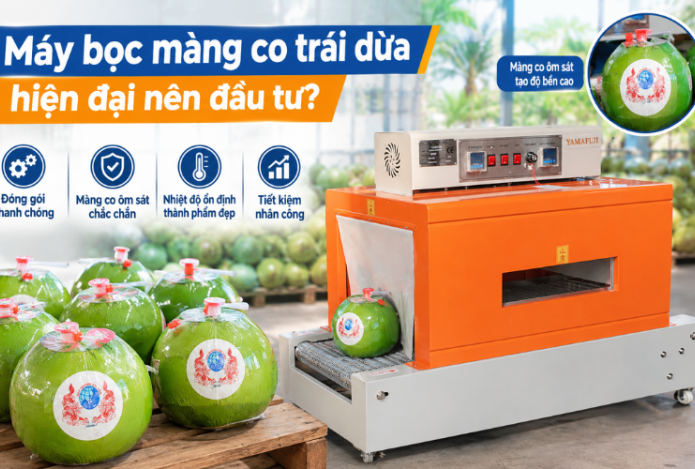
Máy bọc màng co trái dừa giúp hoàn thiện khâu đóng gói, giữ lớp màng ôm sát quả và giảm thao tác thủ công. Tìm hiểu 4 model Yamafuji phù hợp theo kích thước, tải trọng và sản lượng.
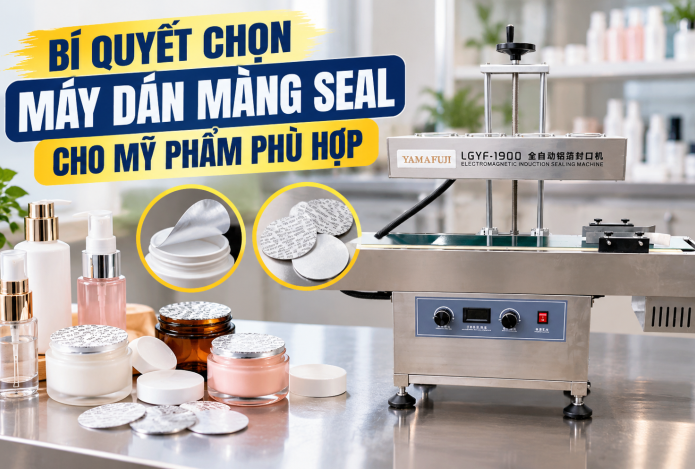
Kinh nghiệm chọn máy dán màng seal cho mỹ phẩm phù hợp với từng loại chai lọ, sản lượng và nhu cầu đóng gói, giúp màng dán kín, đẹp và ổn định.
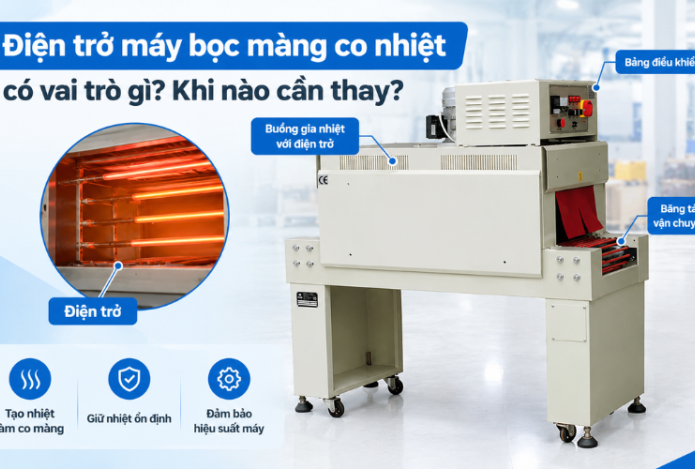
Điện trở máy bọc màng co nhiệt có nhiệm vụ tạo nhiệt để làm màng co ôm sát sản phẩm. Tìm hiểu nguyên lý, dấu hiệu điện trở hỏng và cách chọn thay đúng loại.
Máy co màng nhiệt không nóng khiến màng không co hoặc co không đều? Tìm hiểu nguyên nhân thường gặp từ nguồn điện, công tắc, bộ gia nhiệt, cảm biến nhiệt đến bộ điều khiển và cách xử lý đúng.

Hướng dẫn cách thay dây hàn và dây cách nhiệt ở máy hàn túi dập chân đúng kỹ thuật, giúp đường hàn ổn định, hạn chế cháy dây và tăng độ bền thiết bị.
So sánh máy hàn túi dập chân má đồng và dây nhôm về khả năng gia nhiệt, độ bền, đường hàn, tốc độ vận hành và nhu cầu sử dụng để chọn loại phù hợp.