Máy rút màng co hoạt động nhưng màng thành phẩm vẫn nhăn, co lệch, chỗ lỏng chỗ chặt hoặc bị thủng khiến bao bì kém đẹp và lãng phí vật liệu? Đừng vội tăng nhiệt độ máy. Hãy cùng tìm hiểu nguyên nhân và cách xử lý phù hợp để màng co đều, ôm sát sản phẩm hơn.
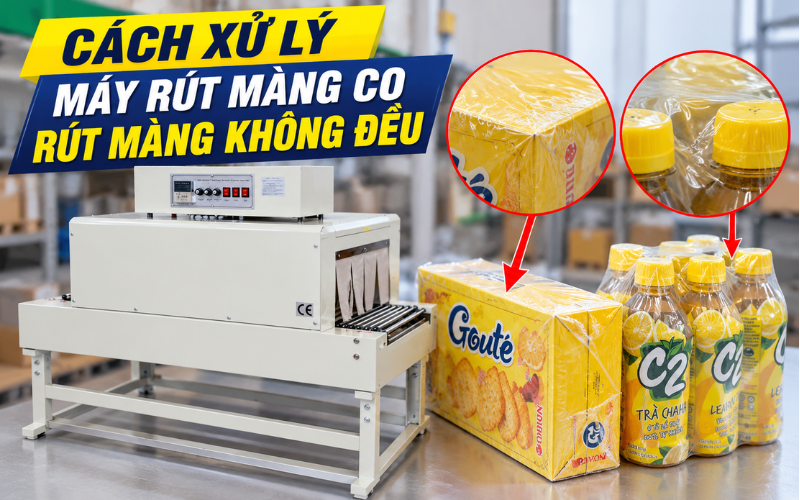
Trước khi điều chỉnh máy rút màng, bạn nên quan sát biểu hiện trên lớp màng của sản phẩm sau khi được co màng để tìm ra được đúng nguyên nhân:
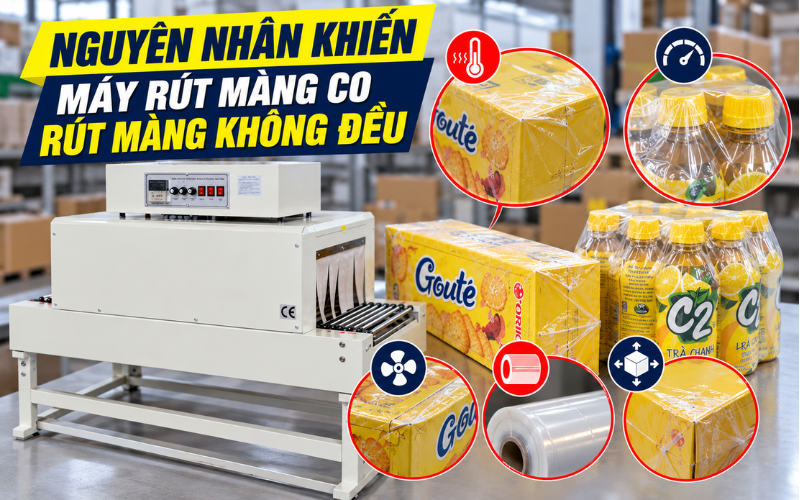
- Nhiệt độ buồng co chưa phù hợp: Nhiệt quá thấp khiến màng chưa co hết, còn nhăn hoặc lỏng. Nhiệt quá cao có thể làm màng co quá mức, cháy xém hoặc thủng.
- Tốc độ băng tải quá nhanh: Sản phẩm đi qua buồng co nhiệt trong thời gian ngắn, khiến màng chưa kịp co đều quanh các mặt.
- Luồng khí nóng phân bố không đều: Quạt tuần hoàn hoạt động yếu, cửa gió bị cản hoặc hệ thống gia nhiệt có vấn đề có thể khiến một số vị trí nóng hơn những vị trí khác.
- Chọn màng không phù hợp: Mỗi loại màng PVC, POF hoặc PE có đặc tính và khoảng nhiệt độ co khác nhau. Dùng sai loại màng hoặc màng không phù hợp với sản phẩm có thể khiến thành phẩm khó đạt độ ôm mong muốn.
- Kích thước màng và cách bọc chưa hợp lý: Màng quá rộng, quá chật, đường hàn không kín hoặc nếp gấp được bố trí chưa phù hợp đều có thể làm bề mặt sau khi co bị nhăn, phồng.
Ngoài ra, sản phẩm đặt sát nhau hoặc xếp không đúng hướng cũng có thể làm cản trở luồng khí nóng. Vì vậy, không nên mặc định mọi lỗi rút màng không đều đều xuất phát từ nhiệt độ máy.
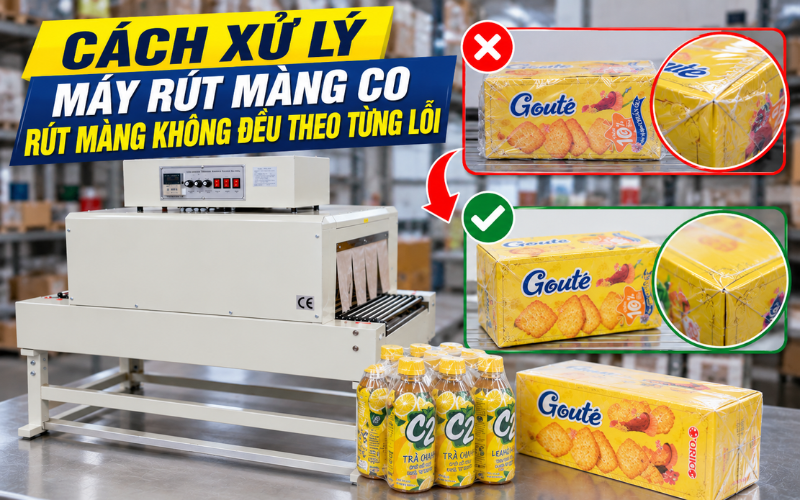
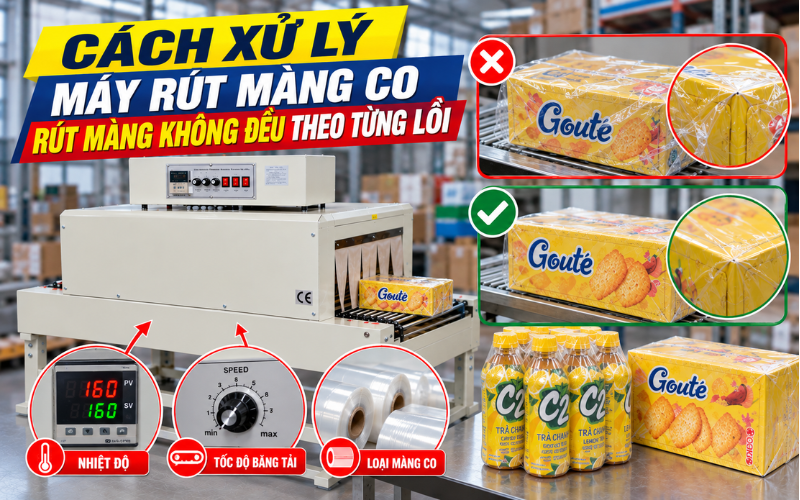
Nếu màng vẫn rộng, nhăn nhiều hoặc chưa ôm sát sản phẩm, bạn nên kiểm tra nhiệt độ cài đặt và tốc độ băng tải trước tiên.
Cách xử lý:
- Kiểm tra loại màng đang sử dụng và khoảng nhiệt độ co được nhà sản xuất khuyến nghị.
- Nếu nhiệt độ đang thấp, tăng từng mức nhỏ theo hướng dẫn vận hành rồi thử lại.
- Nếu băng tải chạy nhanh, giảm tốc độ để sản phẩm có thêm thời gian tiếp xúc với khí nóng.
- Kiểm tra cách bọc màng, kích thước phần màng dư và đường hàn trước khi đưa sản phẩm vào buồng co.
Không nên tăng nhiệt độ lên mức cao ngay từ đầu. Nhiệt quá cao có thể khiến lớp màng biến dạng hoặc thủng trong khi nguyên nhân thực tế lại nằm ở tốc độ băng tải hay cách bọc.
Để điều chỉnh nhiệt phù hợp với từng vật liệu, bạn có thể tham khảo cách chỉnh nhiệt độ máy rút màng co theo loại màng PVC, POF hoặc PE đang sử dụng.
Nếu mặt trên đã co chặt nhưng mặt dưới vẫn nhăn, hoặc một bên sản phẩm co khác biệt rõ rệt, nguyên nhân có thể liên quan đến luồng khí nóng, cách đặt sản phẩm hoặc sự phân bố nhiệt trong buồng co.
Cách xử lý:
- Kiểm tra sản phẩm có được đặt đúng vị trí trên băng tải hay không.
- Quan sát xem sản phẩm có che kín đường lưu thông khí nóng hoặc đặt quá sát nhau không.
- Kiểm tra các cửa gió và khu vực tuần hoàn khí có bị bụi bẩn, vật lạ cản trở hay không.
- Thử co một sản phẩm riêng lẻ để so sánh với khi chạy nhiều sản phẩm cùng lúc.
Nếu lỗi vẫn lặp lại tại cùng một vị trí dù đã điều chỉnh cách xếp sản phẩm, nên kiểm tra quạt tuần hoàn, bộ phận gia nhiệt và cảm biến nhiệt.
Mua phụ kiện máy hàn miệng túi cần dựa vào model hay kích thước? Khám phá cách kiểm tra thông số để tránh chọn nhầm linh kiện thay thế.
Máy đóng đai được ứng dụng như thế nào trong đóng gói hàng nội thất? Khám phá các sản phẩm thường sử dụng và cách chọn máy phù hợp để cố định kiện hàng chắc chắn.
Mua máy hàn miệng túi dập chân ở đâu uy tín? Tham khảo các tiêu chí khi lựa chọn đơn vị bán cũng như gợi ý địa chỉ phân phối đáng tin cậy.
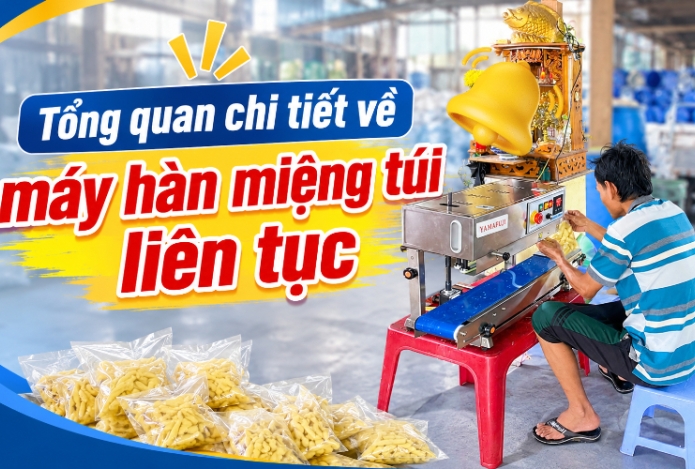
Tổng quan máy hàn miệng túi liên tục: tìm hiểu cấu tạo, nguyên lý hoạt động, phân loại, đặc điểm và ứng dụng của thiết bị trong đóng gói. Qua đó lựa chọn dòng máy phù hợp với loại bao bì và nhu cầu sản xuất.
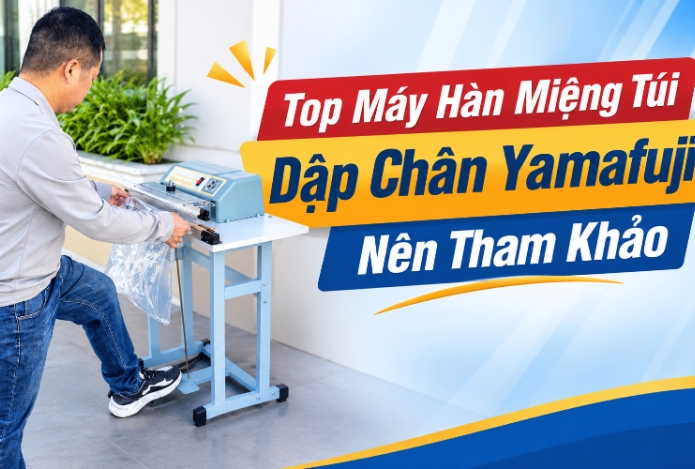
Đâu là máy hàn miệng túi dập chân Yamafuji nên tham khảo? Cùng tìm hiểu các model nổi bật và tiêu chí chọn máy theo nhu cầu sử dụng.
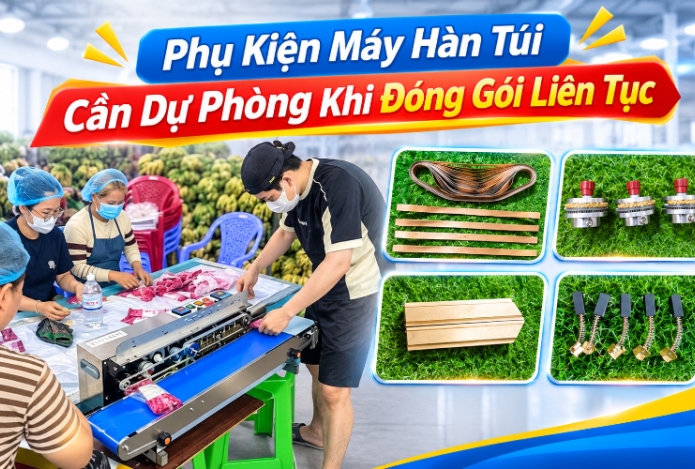
Đóng gói liên tục cần dự phòng những phụ kiện máy hàn túi nào? Tìm hiểu các linh kiện dễ hao mòn và các lưu ý khi chọn mua và thay thế để đảm bảo hoạt động sản xuất.